13739106868 0523-84325160
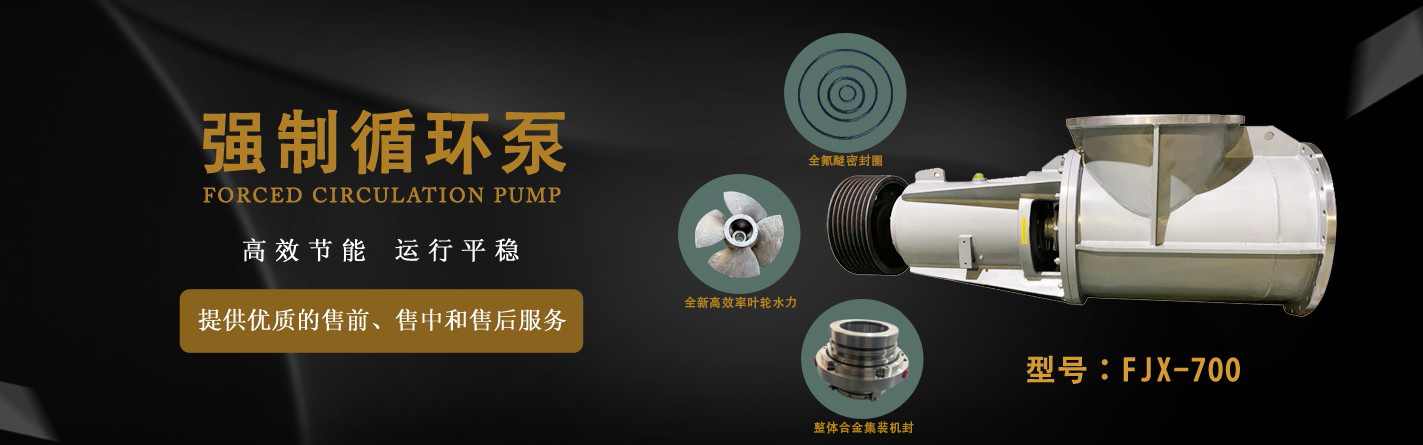
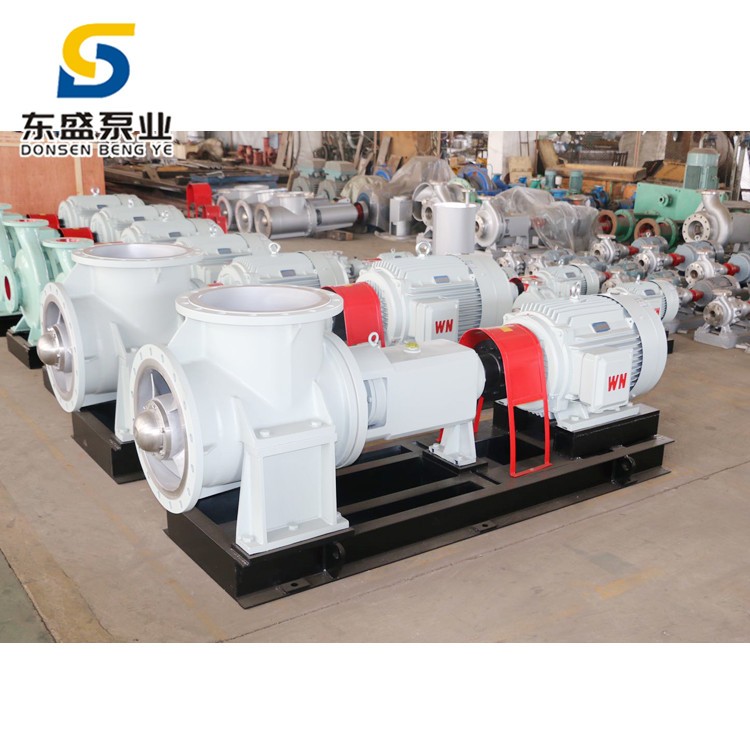
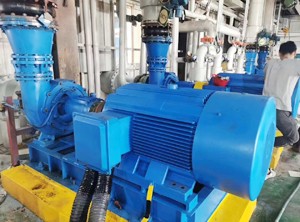
鈦化工軸流泵葉輪近似外球面的加工需解決鈦合金難切削與高精度成形的矛盾。毛坯制備采用鍛造或精密鑄造,消除內(nèi)部缺陷并接近形狀。粗加工使用硬質(zhì)合金刀具低速大進給切削,配合高壓冷卻液降低切削熱。半精加工階段逐步逼近球面輪廓,保留精加工余量。
精加工依賴五軸聯(lián)動數(shù)控機床,通過球頭銑刀軌跡規(guī)劃實現(xiàn)曲面光順。加工參數(shù)需嚴厲控制,避免切削振動導致表面波紋。拋光工序采用化學機械拋光或磁力研磨,降低表面粗糙度至Ra0.4μm以下。尺寸檢測使用三坐標測量機,驗證型線偏差與輪廓度。熱處理去應力是必要步驟,防止后續(xù)變形。整個工藝鏈需在潔凈環(huán)境下進行,避免鐵離子污染降低鈦材耐蝕性。加工后的葉輪需做動平衡測試,維護運行平穩(wěn)性。
聯(lián)系人:陳先生
TEL:13739106868
公司地址:江蘇省靖江市新橋鎮(zhèn)新橋中路1號
江蘇東盛泵閥制造有限公司產(chǎn)品有鈦強制循環(huán)泵、鈦化工軸流泵、夾套保溫離心泵等